Дробеструйная камера: технологии изготовления и области применения
Назначение и базовые принципы
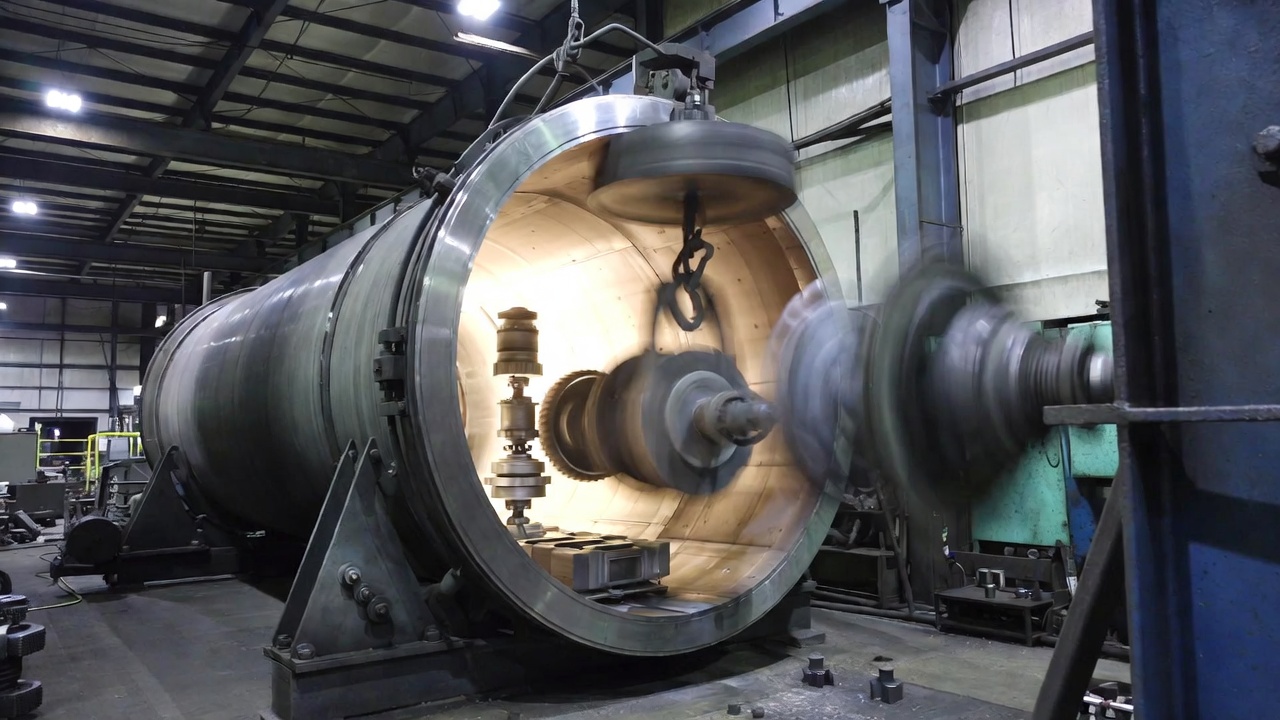
Дробеструйная камера представляет собой устройство, предназначенное для обработки поверхностей методом ударного воздействия абразивной среды. В рабочем объёме формируется поток абразивного материала под давлением, которым обрабатывается поверхность изделия: снимаются оксиды, старые лакокрасочные слои и микротрещины, достигается заданный профиль. Основные элементы камеры — секционная рабочая камера, система подвеса деталей, узел подачи медиa и защитные устройства, регулирующие подачу, пылеподавление и уход за чистотой пространства https://prokraskinn.ru/drobestrujnye-kamery.
Процесс направлен на повышение адгезии последующих слоёв и обеспечение ровности поверхности. Разнообразие абразивной среды влияет на скорость удаления и глубину микро-рисок: стеклянные бусины дают мягкую обработку, алюмосиликатная крошка — более агрессивную, корунд — мощную. Временная выдержка, расстояние между форсункой и деталью, а также угол подачи задаются режимами и зависят от материала изделия и требуемого профиля.
Что включает дробеструйная камера
Дробеструйная камера состоит из камерной оболочки, защитных элементов и пылеподавания, подвесной системы, узла подачи медиa и встроенной системы охлаждения. Внутренние поверхности камеры изготавливаются из износостойких сплавов и обеспечивают защиту от эрозии. Подача медиa осуществляется через загрузочно-подачное устройство и форсунки, ориентированные по направлению к поверхности. Важной частью является система очистки и фильтрации абразивного потока, гарантирующая стабильность параметров.
Принцип действия и роль абразивной среды
Принцип основан на подаче абразивной среды в рабочую зону камеры через форсунки под контролируемым давлением. Импульсный поток ударяет по поверхности и удаляет материал за счёт микроповреждений и механического контакта. Размер частиц влияет на характер воздействия: мелкие частицы выполняют тонкую обработку, крупные — глубже удаляют старый слой. В состав среды входят стеклянные бусины, керамические шарики, металлические зерна, выбор зависит от требуемого эффекта.
Конструкция и ключевые параметры
Камерная оболочка, подвес и подача медиa
Камерная оболочка обеспечивает герметичность, защиту от пыли и эрозии. Внутри размещают подвесной механизм, который фиксирует детали и регулирует их положение, угол обработки и имитацию вращения. Подача медиa осуществляется через загрузочно-подачный узел и форсунки, обеспечивая равномерное распределение потока по объему камеры. Системы охлаждения поддерживают температуру в рабочей зоне, предотвращая перегрев и изменение параметров.
| Показатель | Типичные диапазоны |
|---|---|
| Давление в камере | 0.3–0.6 МПа (3–6 бар) |
| Скорость потока абразивной среды | 20–60 л/мин |
| Время обработки | 5–60 с на участок |
Управление параметрами и режимами обработки
Управление параметрами осуществляется через автоматизированную систему: давление, расход и скорость регулируются блоками управления; режимы выбираются по типу материала и требуемой шероховатости, с учётом допусков. Данные контролируются датчиками и региструются для последующей оценки качества поверхности и повторяемости обработки.
Применение и вопросы качества
Области применения
Дробеструйная камера находит применение в подготовке поверхностей перед нанесением покрытий, снятии старых слоёв, а также в металлообработке и ремонтных операциях. Разнообразие материалов и геометрий деталей требует адаптации режимов обработки и подбора подходящей абразивной среды.
- Подготовка перед лакокрасочными и газопламенными покрытиями
- Очистка деталей после механической обработки
- Устранение оксидного слоя и ржавчины
- Формирование требуемого профиля для сцепления слоев
«Эффективность обработки определяется согласованием параметров давления, расхода и времени воздействия с характеристиками материала и требуемого профиля поверхности»
Методы контроля качества поверхности и риски
Контроль качества включает измерение шероховатости (Ra) и профиля поверхности, визуальную инспекцию геометрий, а также сопоставление полученных данных с требуемыми допусками. Визуальные проверки дополняются методами профилометрии и контроля геометрии. Риски связаны с перегревом, эрозией оболочки, неравномерной подачей медиa и пылевыми выбросами, что требует соблюдения регламентов по пылеподавлению и защите оператора.
- Подготовка образца для контроля поверхности
- Измерение шероховатости и профиля
- Сравнение результатов с требованиями
- Документирование и анализ отклонений