Ремонт головки блока цилиндров: этапы проверки, шлифовки, переборки и сварки
Диагностика ГБЦ: признаки, методы и критерии оценки
Повреждения головки блока цилиндров часто проявляются через снижение компрессии по нескольким цилиндрам, перегрев и утечки охлаждающей жидкости. Визуальные признаки включают следы влаги или пятна на посадочных поверхностях, изменение цвета масла и появление дыма из выхлопной системы. При обнаружении подобных симптомов проводится неразрушающая диагностика, цель которой — определить источник дефекта, характер трещин и степень деформации.
Ключевые этапы диагностики включают сбор анамнеза, осмотр системы охлаждения, контроль состояния прокладок, а также измерения геометрии поверхности ГБЦ. В процессе определяются причины утечек и возможные ограничения по дальнейшей обработке. Результаты диагностики формируют решение о целесообразности шлифовки, переборки или сварочного ремонта. Подробнее на сайте компании сайт компании.
Визуальная инспекция и диагностика трещин
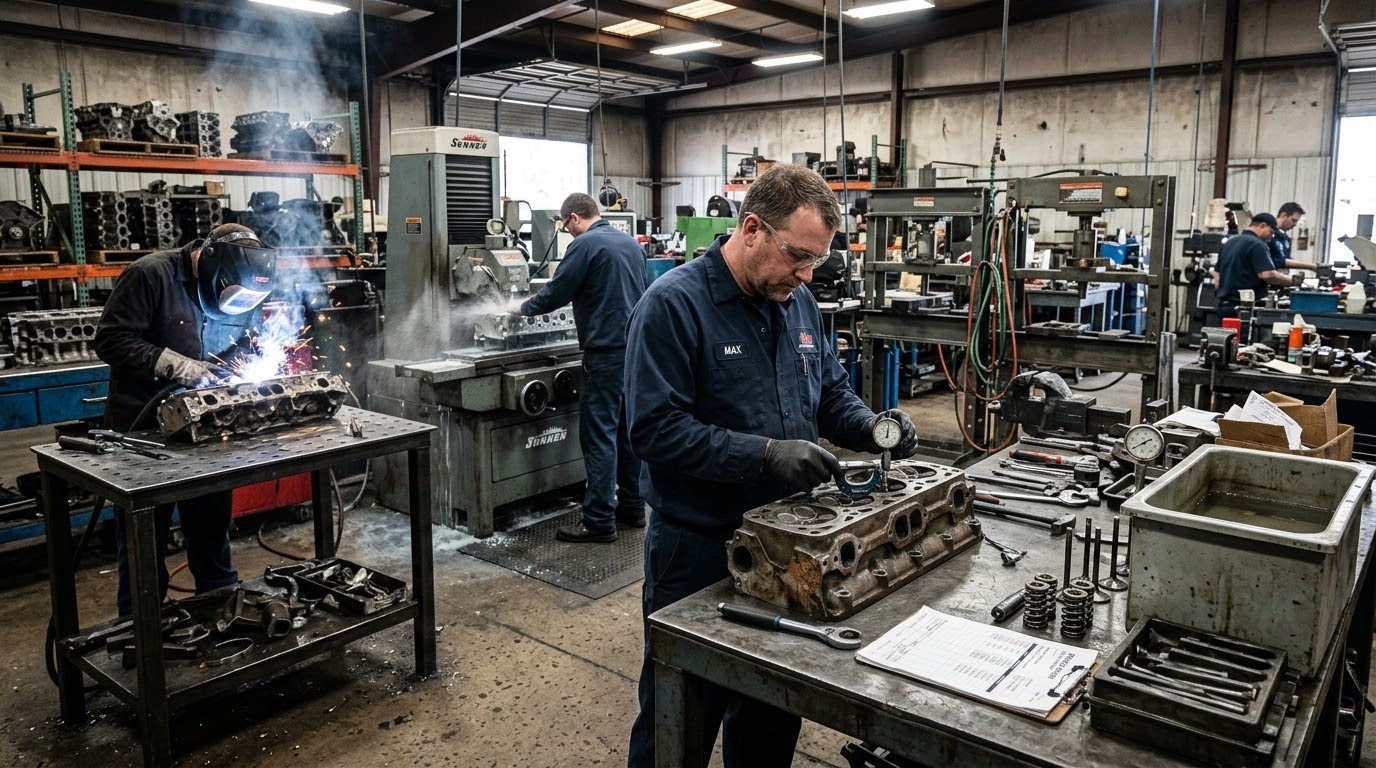
Визуальная проверка ориентируется на плоскость посадочных поверхностей, края каналов и места контакта с прокладкой. Трещины чаще выявляются вдоль шва или в зонах термического воздействия, где металл подвергается перепадам температуры. Применяются методы с подсветкой и тесты на проникновение для обнаружения скрытых дефектов, а также оценка состояния крепежных отверстий и направляющих элементов.
При обнаружении признаков трещин или локальной деформации проводится дальнейшее обследование с использованием специальных приборов. Это позволяет определить распространение дефекта и выбрать соответствующую технологию восстановления.
Контроль геометрии и плоскости поверхности
Геометрия поверхности ГБЦ контролируется с помощью индикаторной поверки и измерительных щупов, а также проверки плоскости с использованием стальных линей и геометрических макетов. Допуски по плоскости зависят от конструкции и прокладки, но в рамках типичной практики часто применяют диапазон 0,02–0,05 мм по индикаторной поверке. Наличие локальных деформаций требует учета при последующих операциях — шлифовке или сварке.
Шлифовка ГБЦ: показания и процесс выполнения
Подготовка поверхности и допуски шлифовки
Перед началом шлифовки поверхность очищают, удаляют остатки прокладки и нагар, проверяют состояние камеры сгорания и отверстий под клапаны. Допуски на плоскость и параллельность определяются технологией обработки; снятие металла за операцию обычно ограничено диапазоном 0,05–0,20 мм. При отсутствии повреждений допускается повторная обработка для достижения требуемой геометрии.
| Параметр | Значение |
|---|---|
| Допуск по плоскости | 0,02–0,05 мм |
| Снятие металла за операцию | 0,05–0,20 мм |
| Контроль после шлифовки | визуальная и измерительная проверка |
Контроль качества после шлифовки
- проверка плоскости поверхности по индикаторной поверке;
- контроль параллельности канавок и посадочных поверхностей;
- проверка целостности сварных мест и герметичности по тесту давления;
- визуальный осмотр в зоне прокладки на предмет микротрещин и деформаций.
«Особое значение имеет сохранение геометрической точности: даже небольшие отклонения плоскости влияют на герметичность и распределение тепла по головке».
Переборка ГБЦ: этапы разборки, очистки и сборки
Разборка узлов и очистка каналов
Разборку ГБЦ ведут по порядку, снимая клапанные механизмы, пружины, направляющие и прокладки. Поврежденные или изношенные элементы подлежат замене. Каналы охлаждения и системы смазки очищают от нагаров и грязи, проверяют посадочные поверхности под клапаны и направляющие. Чистка каналов проводится с применением специальных инструментов, чтобы не повредить стенки.
После очистки выполняют контроль изношенных узлов, оценивают состояние седел, втулок и торцевых поверхностей головки. Подбор уплотнений и прокладок осуществляется в соответствии с требованиями к конкретной конфигурации двигателя.
Замена уплотнений и прокладок
Во время переборки уплотнения и прокладки заменяются обязательным образом. Особое внимание уделяют герметическим элементам вокруг клапанов, канальных выходов и мест контакта с блоком цилиндров. Замена прокладок сопровождается повторной очисткой посадочных поверхностей и внимательной инспекцией раскатов контактов для обеспечения равномерного давления при сборке.
Сварка ГБЦ: особенности и риски восстановления трещин
Технологии сварки трещин и требования к материалам
Сварка трещин ГБЦ требует применения материалов и режимов, совместимых с основным металлом головы, а также контроля за чистотой поверхности и наличия коррозионных участков. Выбор метода зависит от типа трещины и состава головки; часто применяют сварку с латунь- или никелем-содержащими присадками, выполнение требует соблюдения защитной атмосферы и контроля геометрии зоны ремонта.
Перед началом сварочных работ выполняется оценка совместимости материалов, подбирается соответствующий флюс и контроль процесса. После сварки проводится охлаждение и повторная проверка геометрии поверхности для выявления возможной деформации.
Влияние сварки на геомерию и долговечность
Сварка может привести к локальным изменениям геометрии и изменению прочности конструкции. Температурные колебания в зоне сварки способны вызвать микротрещины или деформацию, что отражается на герметичности и рабочей стойкости головки. По этой причине этап контроля после сварки включает измерение плоскости, проверку сопряжений и тесты на герметичность.